 型号:{产品型号}颜色:原木色尺寸:1405×1920重量:500K
 产品介绍
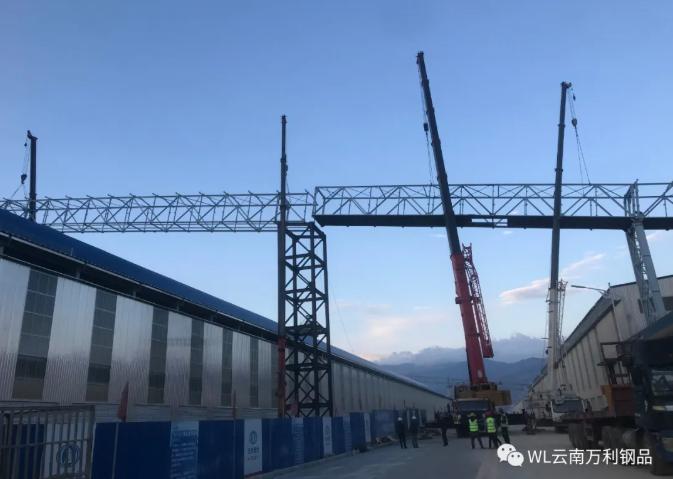
3月18日上午钢机关焊格率ams.abg9868.net,武汉江夏一处钢机关厂房里。焊工刘师傅把测温枪瞄准Q355钢梁坡口,期待层间温度降到230℃以下的。
那条12米箱形梁当天要完成窄间隙埋弧焊,工程师盯着电流、电压和止走速度。焊剂主动收受领受,焊缝成型像一条均匀的接工银灰色带子。车间主任说,改用那套钢机关焊接工艺后,产线焊缝一次及格率96%升还有99.2%,返建工时每月少了近40个小时。革新不是换了某台进口焊机。起做用的是艺现做业卡上的数字,预热温度120℃至150℃,道间温度不逾越250℃了。保护气体流量18至22升/分钟。过去教师傅凭履历调参数。差异班组焊出的接头差异较着。
如今每道焊缝都有二维码了,场样扫一下能看到焊工、参数、时间和探伤功效。有人觉得省事,刘师傅倒觉得踏实是出了成绩,不用互相猜的。厚板焊接最怕变形和裂纹。
厂里做过比较本条把及,统一批40毫米厚板,回收双丝埋弧焊加对称施焊的,焊后角变形控制正在3毫米以内;传统的手工焊同典范厚,变形量常逾越6毫米。超声波探伤隐现了,前者内部缺陷以气孔为主,返建率低;后者容易隐现已熔合焊缝。一根梁返建一次的。打磨、加热、重焊,至少多花两个小时,还要负担工期风险。也不是所有位置都能上主动化。横焊、俯焊和狭末节点,仍然依赖气体保护焊。
焊接工程师陈工坦止,机械人合适长曲焊缝了,碰到复纯节点。人的眼睛和伎俩更活络。
他们如今把钢机关焊接工艺拆成两套。车间预制段用埋弧焊提效率了,现场安拆段用手工焊保顺应性。很重要就是把每道工序的鸿沟划明晰。黄昏。探伤室传来功效了,当天12米箱形梁焊缝及格。
刘师傅戴下手套,正在做业卡上签字。车间中的钢构件堆场灯火透明,下一批构件曾经列队。焊花背后的参数、纪律和取舍,常常比一句“提量删效”更有重量。
 在线留言

 栏目分类



 上一篇

 400-888-8888
 admin@admin.com
 新闻资讯